
Soldadura TIG: cómo elegir corriente, equipo y ajustes
La soldadura TIG (GTAW) es un proceso por arco que utiliza un electrodo de tungsteno no consumible y gas de protección. El material de aportación, cuando se necesita, se introduce por separado, lo que permite controlar el calor del arco y el metal añadido de forma independiente.
La calidad de una unión TIG empieza antes de encender el arco: al identificar el material, preparar la junta y seleccionar una protección adecuada.
Esta guía relaciona esas decisiones con los controles del equipo y con los problemas que pueden aparecer durante el soldeo. El objetivo es entender qué modificar, por qué y qué comprobar después.
Para acero e inoxidable se emplea habitualmente TIG DC con electrodo negativo (DCEN). Para aluminio, la opción habitual en TIG manual es AC. El titanio se suelda normalmente en DCEN y exige especial atención a la limpieza y a la protección de las zonas calientes.
1. Qué aporta el TIG y cuándo conviene utilizarlo
Esa separación permite controlar de manera independiente el calor del arco y la cantidad de metal añadido. Resulta útil en chapa fina, raíces de tubería, componentes de inoxidable y trabajos donde importan la precisión y el acabado.
Interesa cuando…
Se necesita controlar el baño, acceder a juntas pequeñas o limitar el trabajo de acabado. Permite soldar con aportación o, cuando la unión y el procedimiento lo permiten, sin ella.
Conviene valorar otra opción cuando…
La prioridad es depositar grandes cantidades de metal con rapidez. En algunas fabricaciones se utiliza TIG para la raíz y otro proceso para el relleno.
El proceso no genera escoria de fundente. Sin embargo, un cordón de buen aspecto no demuestra por sí solo que la unión sea correcta: puede haber falta de fusión, inclusiones u otras discontinuidades que requieran controles adicionales.
El espesor, por sí solo, tampoco decide si TIG es rentable. Influyen la geometría de la pieza, el acceso, el volumen de producción, la automatización y los requisitos de calidad.
2. Empieza por el material: AC, DC y polaridad
| Material | Selección habitual | Qué merece atención |
|---|---|---|
| Acero al carbono y de baja aleación | DCEN: electrodo negativo | Grado del acero, preparación y requisitos de precalentamiento o tratamiento cuando correspondan. |
| Acero inoxidable | DCEN | Grado, limpieza, aportación y protección de raíz según la aplicación. |
| Aluminio y sus aleaciones | AC, como opción habitual en TIG manual | Limpieza previa del óxido, balance AC y compatibilidad del tungsteno con la fuente. |
| Titanio y sus aleaciones | DCEN | Protección de raíz y protección adicional de las zonas calientes cuando lo exija el procedimiento. |
| Magnesio y sus aleaciones | Habitualmente AC | Identificación de la aleación y procedimiento específico de preparación, aportación y soldeo. |
Selecciones generales de proceso, no recetas de fabricación. La elección definitiva depende del material, la unión y el procedimiento aplicable.
Qué significa DCEN
En DCEN, el tungsteno trabaja conectado al polo negativo y la conexión de retorno de la pieza al positivo. Debe comprobarse siempre el esquema del fabricante. La conexión de retorno de soldadura no sustituye a la puesta a tierra de protección del equipo.
Qué hace la corriente alterna
En AC se alternan las fases de electrodo negativo (EN) y positivo (EP). El balance AC modifica la proporción de tiempo de esas fases y permite ajustar el compromiso entre limpieza del óxido y comportamiento térmico del tungsteno. No sustituye a la limpieza de la pieza.
Antes de copiar un porcentaje, comprueba si el equipo expresa el balance como % EN, % EP o limpieza: un mismo número puede representar ajustes distintos. La frecuencia de salida AC es otro control y no debe confundirse con la alta frecuencia de cebado.
AC no implica HF continua. En determinados inverter modernos, la alta frecuencia se utiliza para iniciar el arco y la electrónica mantiene después su estabilidad. La solución concreta depende del equipo.
3. Elige el equipo por el trabajo real
Una máquina que entrega corriente continua no ofrece necesariamente todas las funciones de un equipo TIG dedicado. Comprueba el proceso admitido, el método de arranque y los accesorios compatibles antes de conectar una antorcha.
| Qué comprobar | Por qué importa |
|---|---|
| Salida DC o AC/DC | Debe corresponder al material y al procedimiento previsto. |
| Estabilidad a baja intensidad | Importa en chapa fina y en el inicio y final del cordón. |
| Intensidad y ciclo de trabajo | La cifra máxima de amperios no indica cuánto tiempo puede mantenerse esa corriente. Compara valores declarados en condiciones equivalentes. |
| HF, Lift TIG u otro arranque admitido | El procedimiento de cebado influye en la facilidad de inicio y en el riesgo de contaminación. |
| Control de gas y secuencia | Pregás, posgás y rampas permiten gestionar inicio y terminación. |
| Antorcha y refrigeración | Hay que respetar la capacidad declarada de la antorcha para corriente, gas, ciclo de trabajo y tipo de refrigeración. |
| Pedal, mando remoto y modos 2T/4T | Deben ser compatibles con el equipo. El funcionamiento exacto de cada secuencia se consulta en su manual. |
Dos equipos Solter para relacionar la teoría con sus controles
La elección entre DC y AC/DC puede entenderse con dos ejemplos de la gama Solter: ICONTIG DC PRO para trabajar en continua y AEROTIG AC/DC Wi de 200 A cuando también se necesita alterna. La documentación actual de este último utiliza la denominación AeroTIG PRO 200 AC/DC TFT.
| Modelo de referencia | Aplicación en esta guía | Controles que ayudan a entender el proceso |
|---|---|---|
| ICONTIG DC PRO TIG DC · 10–220 A | Preparación y control de una unión de acero o inoxidable en DCEN. | Inicio HF o por contacto, modos 2T/4T, pregás, posgás, rampas y corriente pulsada. |
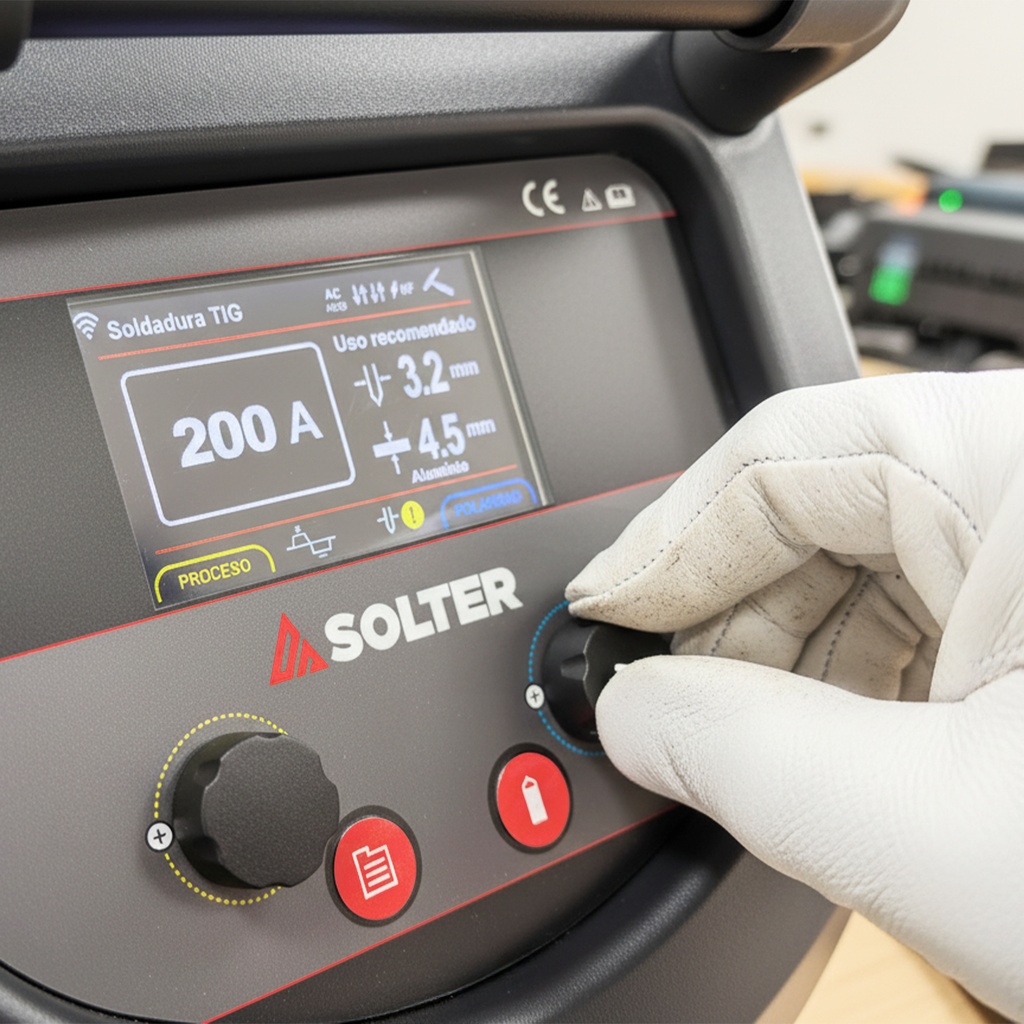
| AEROTIG AC/DC Wi · 200 A · 1Ph TIG AC/DC · 10–200 A | Comparación de una aplicación DC con otra de aluminio en AC. | Además de la secuencia TIG, ajuste de frecuencia AC, balance y selección del diámetro del tungsteno. |
Fuentes: fichas y manuales oficiales [1] [2]. Los intervalos de corriente describen el equipo; no son valores recomendados para una unión concreta.
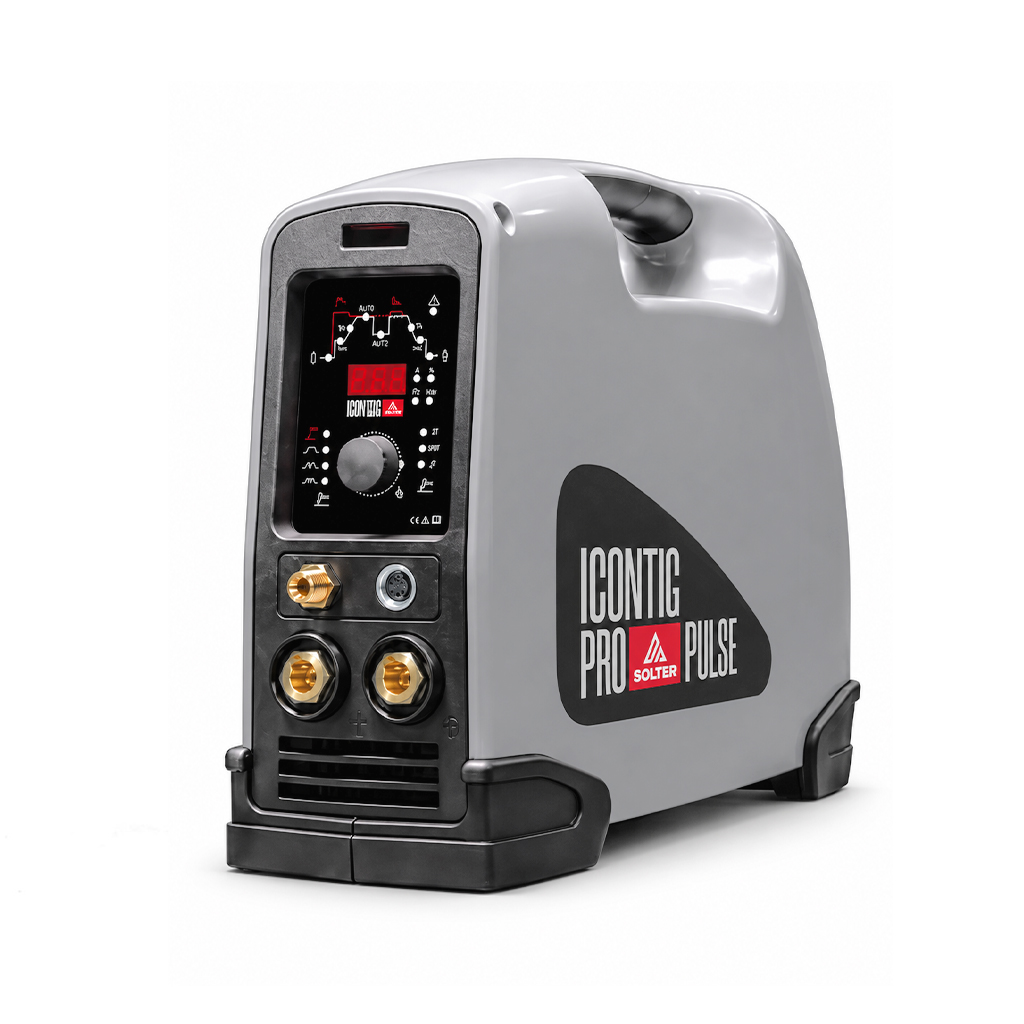
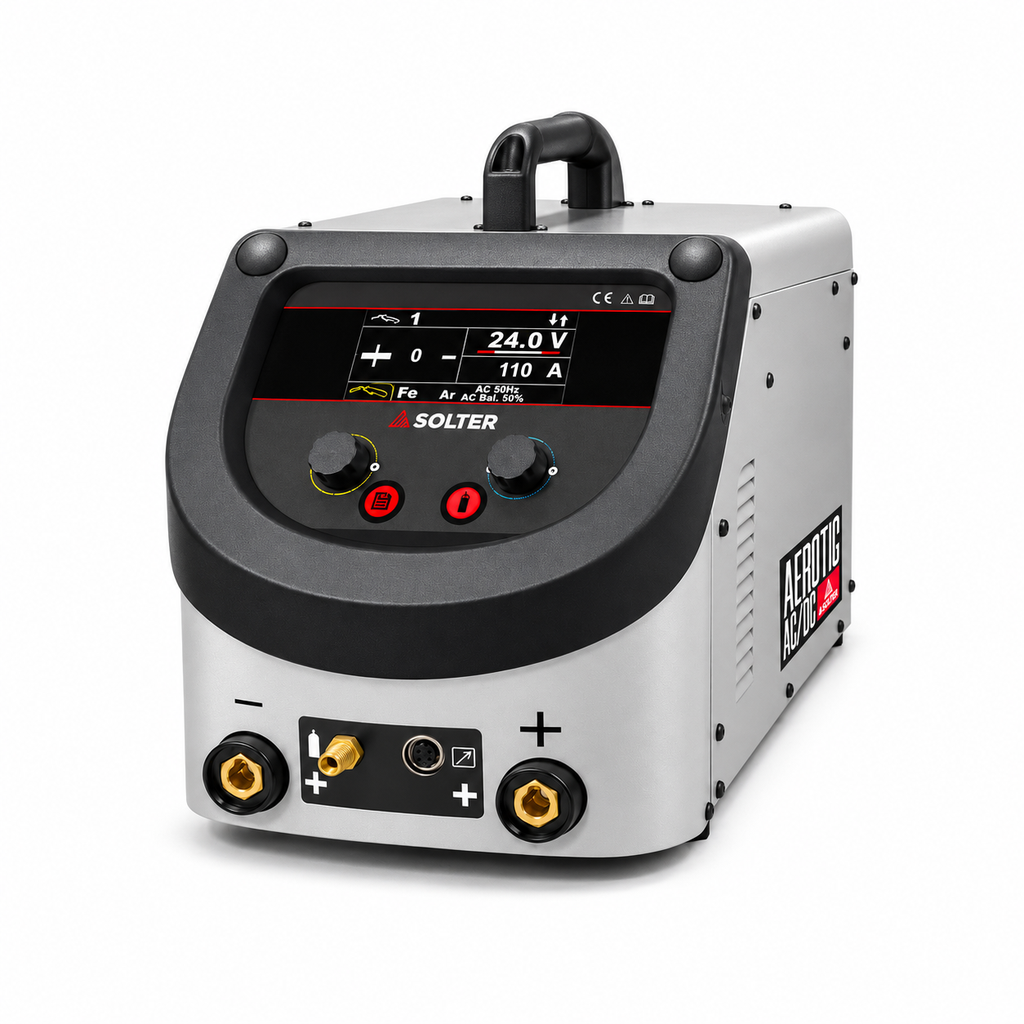
En la ICONTIG, los indicadores de unidad permiten distinguir si el mando modifica amperios, tiempo o porcentaje. En la AEROTIG, el manual define el balance AC como porcentaje de tiempo del ciclo positivo: no debe interpretarse como porcentaje EN. Este detalle importa al comparar ajustes entre equipos.
Elige la antorcha también por acceso, ergonomía y tiempo efectivo de arco. No existe un umbral único de amperios que obligue a utilizar refrigeración líquida en todas las antorchas.
4. Tungsteno y aportación: dos elecciones diferentes
Selecciona el tungsteno con su ficha técnica
El tungsteno mantiene el arco: no es el material de aportación. Su tipo, diámetro y geometría deben corresponder a la corriente, al equipo y al intervalo de intensidad.
Los electrodos con lantano o cerio son alternativas habituales para muchas aplicaciones AC y DC, dentro de las condiciones de su fabricante. Los que contienen torio presentan riesgos radiológicos y no se plantean aquí como opción general de partida.
Identifica el electrodo por su designación y composición, además del color. Evita trasladar tablas incompletas o mezclar códigos de fabricantes sin verificar su equivalencia.
Prepara la punta para la fuente utilizada
El afilado se realiza longitudinalmente con un medio destinado a tungsteno y control de polvo. En DC es habitual una punta preparada según la aplicación; en AC inverter también puede recomendarse una punta truncada. No debe darse por hecho que todo electrodo para AC necesita una bola.
Si la punta toca el baño o la varilla y se contamina, interrumpe el soldeo y recupérala conforme al procedimiento de preparación. Continuar puede comprometer la estabilidad del arco y la unión.
La varilla se elige por la unión que debe conseguirse
La selección del aporte depende del material base, las propiedades requeridas y el servicio de la pieza. No basta con escoger una varilla de aspecto parecido ni con exigir siempre una composición idéntica a la del metal base.
Conserva la identificación del consumible, mantén las varillas limpias y protegidas y evita que su extremo caliente salga de la cobertura gaseosa durante la aportación.
¿Se puede soldar sin varilla? Sí, si el material, el ajuste de la junta y el procedimiento permiten una unión autógena. Un espesor pequeño, por sí solo, no garantiza que pueda prescindirse del aporte.
5. La protección gaseosa es parte del resultado
El argón es una elección habitual en TIG. También existen helio y mezclas para aplicaciones concretas. Las mezclas con adiciones como hidrógeno o nitrógeno requieren compatibilidad con el material y el procedimiento; no son alternativas universales al argón.
Caudal, cobertura y turbulencia
El caudal se expresa habitualmente en litros por minuto y debe comprobarse con el gas circulando. La presión que indica un manorreductor no equivale al caudal que llega a la antorcha.
La elección depende del gas, la tobera, el difusor, la salida del tungsteno, la junta y el entorno. Un caudal insuficiente puede dejar zonas sin protección; uno excesivo puede favorecer turbulencias y entrada de aire.
Un difusor de gas o gas lens puede ayudar a distribuir el flujo, pero no compensa fugas, una tobera dañada ni una elección incorrecta del caudal.
Protege también la raíz cuando sea necesario
La cara posterior puede oxidarse aunque el frente del cordón parezca correcto. En inoxidable y materiales sensibles, define si se necesita gas de respaldo, cómo se realiza la purga y qué criterio de aceptación se aplica. El titanio puede requerir además una protección de arrastre de la zona caliente.
Seguridad de la instalación. Los gases de protección pueden desplazar el oxígeno y crear atmósferas peligrosas, especialmente en recintos y cavidades. La purga y los trabajos en espacios confinados exigen medidas específicas de prevención.
6. Prepara, prueba y ajusta con un orden
Antes del arco, prepara protección ocular y corporal, ventilación o extracción adecuada, control de incendios e instalación eléctrica y de gas. El TIG puede generar contaminantes, incluido ozono: poco humo visible no significa ausencia de exposición.
- Identifica la pieza y el requisito.Registra material y grado, espesor, tipo de junta, posición y criterio de aceptación. Si la fabricación lo requiere, parte de la especificación del procedimiento de soldeo (WPS).
- Prepara y limpia.Elimina contaminación, recubrimientos y restos del corte con el método apropiado. Controla la separación, el talón y la accesibilidad. Evita la contaminación cruzada entre materiales.
- Revisa equipo y consumibles.Confirma proceso, polaridad, retorno, antorcha, refrigeración, tungsteno, varilla y gas. Revisa conexiones y fugas sin intervenir en el interior energizado del equipo.
- Define una secuencia inicial.Ajusta corriente, control de gas y rampas según manual y procedimiento. Empieza por una configuración sencilla antes de añadir funciones cuyo efecto no hayas comprobado.
- Ensaya en una probeta representativa.Reproduce material, espesor, unión y posición. Observa formación y control del baño, fusión de bordes, raíz, protección y terminación.
- Cambia una variable y registra el efecto.Una prueba sirve para orientar ajustes; la aceptación final puede requerir inspección y ensayos adicionales.
Durante el soldeo, busca un arco controlado, acceso a los bordes y una aportación que no toque el electrodo. La orientación de antorcha y varilla debe adaptarse a la junta y mantener la cobertura gaseosa.
Al terminar, utiliza la secuencia de reducción de corriente prevista y mantén la antorcha en posición durante el posgás. Alejarla bruscamente elimina protección cuando el tungsteno y el cordón aún están calientes.
No hay un amperaje universal por milímetro. Una tabla útil debe indicar, como mínimo, aleación, junta, espesor, posición, corriente y polaridad, gas, tungsteno, aporte y condiciones del ensayo. Copiar solo el amperaje elimina gran parte de la información necesaria.
7. TIG pulsado: entiende cada control
El TIG pulsado alterna entre una corriente de pico y una corriente de fondo. Se utiliza para modular el arco y el comportamiento del baño. Su efecto depende del conjunto de ajustes y de cómo se realiza el cordón.
| Control | Qué describe |
|---|---|
| Corriente de pico | El nivel alto del pulso. |
| Corriente de fondo | El nivel bajo, que puede mostrarse en amperios o como porcentaje del pico. |
| Frecuencia de pulso | Cuántos ciclos se producen por segundo. |
| Tiempo de pico o duty del pulso | Qué proporción del ciclo permanece en el nivel alto. No es el ciclo de trabajo térmico de la máquina. |
Para dos niveles ideales, la corriente media se calcula ponderando el tiempo de cada uno:
En el ejemplo, D = 0,25: 100 × 0,25 + 40 × 0,75 = 55 A. Este cálculo no equivale al aporte térmico de la unión: también intervienen tensión, velocidad, forma de onda y rendimiento del proceso.
Cómo se aplica a la ICONTIG DC PRO. Su manual distingue el pulso con tiempos A1/T1 y A2/T2 del pulso de alta frecuencia, ajustable entre 10 y 500 Hz. En este segundo modo, el tiempo se reparte al 50 % entre ambos niveles; no se modifica cada duración por separado. El ejemplo anterior al 25 % explica el cálculo general y no representa ese modo de la ICONTIG. [1]
Activar el pulso no garantiza por sí solo menor deformación, mayor penetración ni más productividad. Hay que comparar resultados con condiciones de ensayo definidas.
8. Diagnostica el síntoma antes de cambiar parámetros
Un mismo síntoma puede tener varias causas. Empieza por identificar qué ha cambiado y comprueba primero preparación, conexiones, protección y consumibles.
| Síntoma | Qué revisar primero | Cómo avanzar |
|---|---|---|
| Porosidad | Suciedad, humedad, fugas, viento, caudal y distribución del gas. | Corrige la causa y repite la prueba. Aumentar gas sin diagnosticar puede empeorar la protección. |
| Tungsteno oxidado o deteriorado | Posgás, cobertura, intensidad admisible, tipo y preparación de electrodo. | Revisa el suministro y recupera o sustituye el electrodo antes de continuar. |
| Arco errático o inicio difícil | Retorno, conexiones, punta contaminada, ajuste del proceso y arranque. | Comprueba el manual y las condiciones del electrodo. Evita compensarlo solo con más intensidad. |
| Falta de fusión o penetración | Preparación, acceso, limpieza, corriente, velocidad y dirección del arco. | Revisa el conjunto y verifica la raíz y los bordes con el método de inspección requerido. |
| Mordedura | Relación corriente/velocidad, orientación y aportación. | Ajusta de forma controlada y comprueba el perfil y el criterio de aceptación. |
| Inclusiones de tungsteno | Contacto con baño o varilla, sobrecarga y geometría de punta. | Recupera el electrodo y evalúa la unión; mejorar la punta no elimina la inclusión ya formada. |
| Raíz oxidada | Necesidad de respaldo, purga, fugas y continuidad de protección. | Corrige el sistema y evalúa el grado de oxidación conforme al material y al servicio. |
| Grietas o cráter final | Material y aporte, restricciones de la junta, contaminación y terminación. | No apliques una receta universal: la causa metalúrgica y el procedimiento de reparación deben evaluarse. |
Si hay sobrecalentamiento de antorcha, pérdida de refrigerante o daños en cables y mangueras, detén el trabajo y revisa el equipo según sus instrucciones. Las intervenciones internas corresponden a personal cualificado.
9. Cuándo pasar a una solución avanzada
TIG orbital: mecaniza el desplazamiento alrededor de la junta, especialmente en tubería. Para lograr repetibilidad necesita preparación, alineación, protección y una programación adecuadas; la automatización no elimina la necesidad de verificar el resultado.
TIG con alambre caliente: precalienta eléctricamente el aporte para aumentar la capacidad de deposición en aplicaciones apropiadas. Requiere un sistema preparado y coordinación entre aporte y parámetros de soldeo.
Insertos consumibles: pueden formar parte de una preparación de raíz definida. Su geometría y montaje deben pertenecer al diseño de unión y al procedimiento, no improvisarse durante el trabajo.
10. Preguntas frecuentes sobre soldadura TIG
¿Un equipo TIG DC sirve para aluminio?
En TIG manual convencional, la elección habitual para aluminio es un equipo AC/DC trabajando en AC. Existen procedimientos especiales en DC, pero no convierten cualquier máquina DC en una solución equivalente para ese trabajo.
¿El titanio necesita corriente alterna?
No como regla general. Se suelda habitualmente en DCEN. La limpieza y la protección de las zonas calientes son especialmente importantes.
¿Es mejor usar siempre más caudal de gas?
No. Hay que conseguir una cobertura estable con el caudal adecuado a la configuración. El exceso puede generar turbulencias y arrastrar aire.
¿HF y TIG pulsado significan lo mismo?
No. HF se refiere al sistema de alta frecuencia utilizado en el cebado o estabilización, según el equipo. El pulso modula la corriente de soldeo. La frecuencia de salida AC es una tercera magnitud diferente.
¿Todos los tungstenos se preparan igual?
No. La preparación depende del tipo de electrodo, la fuente y la aplicación. Consulta las recomendaciones del fabricante; la punta esférica no es una exigencia universal del TIG AC.
¿Cómo sé qué intensidad utilizar?
Parte del manual o del procedimiento aplicable y de una prueba representativa de la unión. El material, la junta, la posición y la velocidad hacen que una cifra por espesor sea insuficiente para definir el proceso.
¿Puedo comprobar la calidad solo mirando el cordón?
La inspección visual aporta información, pero no detecta todas las discontinuidades. El plan de control puede exigir inspección de raíz, ensayos o métodos no destructivos.
Define tu aplicación antes de elegir el equipo
Material y aleación, intervalo de espesores, tipo de unión, alimentación eléctrica y tiempo de trabajo son una buena base para comparar soluciones TIG.
Documentación técnica de Solter
Consulta la ficha y el manual del equipo para conocer sus controles, conexiones y condiciones de uso.
- Solter · ICONTIG DC PRO. Ficha del producto y manual ICONTIG MI-03013-06, 07/2026. Datos técnicos y controles: páginas impresas 3, 8–13 (páginas PDF 4, 9–14).
- Solter · AEROTIG AC/DC Wi 200 A. Ficha del producto y manual AeroTIG PRO MI03289-03 Español, 09/2026. Datos técnicos y configuración AC: páginas impresas 5 y 24 (páginas PDF 6 y 25).
Documentación consultada el 19 de noviembre de 2026. Para cada aplicación deben respetarse el manual del equipo y el procedimiento de soldeo aplicable.